RF Welding: Paano Ginagawa at Sinusubok ang Radio-Frequency Welded Seams
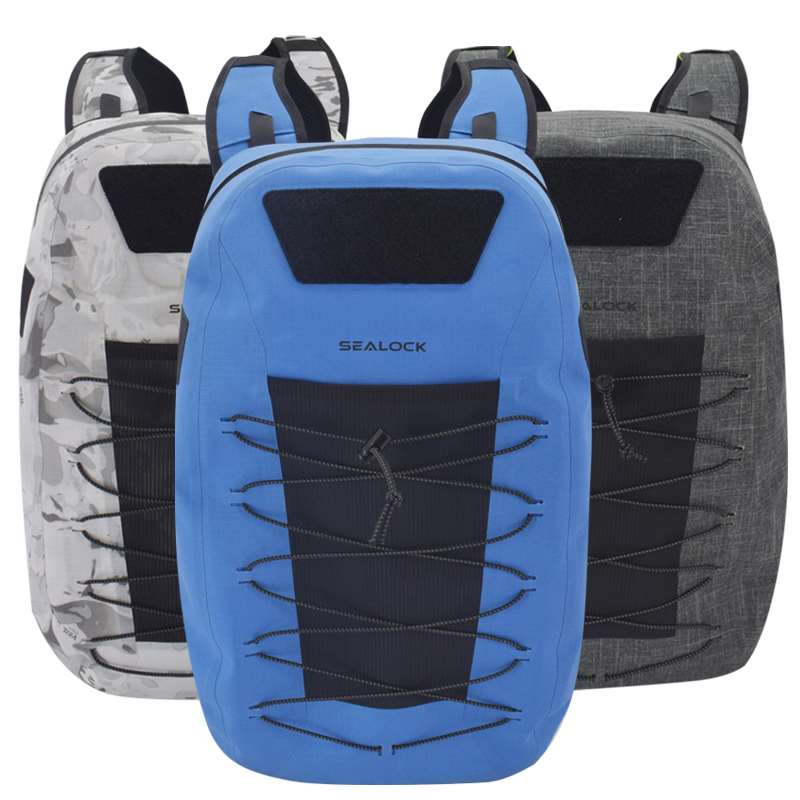
Ang radio-frequency (RF) welding, na tinatawag ding high-frequency (HF) welding o dielectric welding, ay nagsasama ng mga thermoplastic na materyales gaya ng PVC at TPU sa pamamagitan ng pag-init ng mga ito mula sa loob gamit ang mabilis na alternating electromagnetic field, kadalasan sa 27.12 MHz, habang ang isang hugis na metal die ay nagdidikit sa mga layer. Ang dalawang layer ay natutunaw sa isa at lumalamig sa ilalim ng presyon, nag-iiwan ng tahi na walang butas ng karayom, walang sinulid at walang pandikit. Iyon ang dahilan kung bakit ginagamit ang mga high-frequency na welded seam kung saan dapat panatilihin ng isang produkto ang tubig, hangin o likido sa loob o labas: mga tuyong bag, mga backpack na hindi tinatablan ng tubig, mga soft cooler, inflatables, mga medical fluid bag at maraming lalagyang militar at industriyal.
Ipinapaliwanag ng gabay na ito kung paano gumagana ang proseso, kung aling mga materyales ang maaari at hindi maaaring i-welded, kung paano inihahambing ang isang welded seam sa mga tahi, naka-tape at naka-glued na tahi, kung ano ang nagpapabagsak sa isang weld, at kung paano sinusuri ang mga welded seams bago ipadala ang isang produkto. Ito ay nakasulat mula sa sahig ng pabrika: kami ay gumagawa ng mga high-frequency na welded na bag sa loob ng mahigit 20 taon sa aming mga pabrika sa Dongguan, China at Ho Chi Minh City, Vietnam.
Galugarin ang Seksyon na Ito: RF Welding, Pagsubok at Mga Materyales
Ang pahinang ito ay ang panimulang punto para sa aming mga artikulo sa engineering sa high-frequency welding. Ang bawat artikulo sa ibaba ay mas malalim sa isang bahagi ng paksa.
Ang RF welding ay isang paraan ng pagsasanib ng mga plastik na walang panlabas na pinagmumulan ng init na dumadampi sa ibabaw. Sa halip na isang mainit na plato o mainit na hangin, ang makina ay naglalapat ng isang high-frequency na electric field sa buong materyal. Ang ilang mga plastik ay naglalaman ng mga polar molecule, na sumusubok na pumila sa field. Dahil ang field ay bumabaligtad ng milyun-milyong beses bawat segundo, ang mga molekulang iyon ay patuloy na nag-oocillate, at ang alitan sa pagitan ng mga ito ay bumubuo ng init sa loob ng materyal mismo. Kapag ang plastic ay umabot sa punto ng pagkatunaw nito sa joint, pinipilit ng presyon ng die ang dalawang layer na dumaloy sa isa't isa.
Ang mga pangalang RF welding, HF welding, high-frequency welding at dielectric sealing ay naglalarawan ng parehong proseso. Ang mga makinang pang-industriya ay gumagana sa mga frequency na nakalaan para sa layuning ito, kadalasang 27.12 MHz, kaya naman ang terminong "27.12 MHz welding" ay lumilitaw din sa mga detalye. Ang proseso ay ginagamit sa industriya mula noong kalagitnaan ng ikadalawampu siglo at ngayon ay pamantayan para sa anumang produkto kung saan ang isang tahi na tahi ay tumutulo.
Paano Gumagana ang Proseso, Hakbang sa Hakbang
Sa isang linya ng paggawa ng bag, ang high-frequency welding ay isang yugto sa mas mahabang pagkakasunud-sunod. Ang mga panel ay unang pinutol mula sa TPU- o PVC-coated na tela, at anumang bahagi na nangangailangan ng pananahi, tulad ng webbing, strap anchor at organizer pockets, ay itinatahi sa mga flat panel bago magsimula ang welding. Ito ang dahilan kung bakit karamihan sa mga bag na hindi tinatablan ng tubig ay ginawa sa dalawang linya, pananahi at hinang, na nagtutulungan sa halip na palitan ng isa ang isa.
Para sa bawat weld, inilalagay ng operator ang mga panel sa machine bed, madalas sa isang jig na humahawak sa kanila sa eksaktong pagkakahanay. Ang isang brass die na hugis tulad ng seam ay ibinababa sa materyal, at isang insulating buffer sheet ang nakapatong sa ilalim upang maiwasan ang pag-arce. Ang makina ay naglalapat ng RF na enerhiya sa loob ng ilang segundo habang ang die ay pumipindot pababa. Sa sandaling huminto ang enerhiya, mananatiling sarado ang die para sa isang panahon ng paglamig upang ang tunaw na materyal ay tumigas sa ilalim ng presyon; ang pagpapakawala nito nang maaga ay nagbubunga ng mahina, magulong tahi. Sa wakas, ang labis na materyal ay pinutol at ang tahi ay siniyasat.
Kinokontrol ng tatlong mga setting ang resulta: kapangyarihan, oras ng pag-welding at oras ng paglamig, kasama ang presyon ng mamatay. Dapat silang itakda para sa bawat kumbinasyon ng materyal, kapal at mamatay. Ang isang setting na gumagawa ng isang perpektong tahi sa 500D PVC tarpaulin ay maaaring masunog sa pamamagitan ng isang manipis na TPU film o under-fuse ng isang mabigat na TPU laminate, kaya ang bawat bagong materyal o mamatay ay na-validate gamit ang mga pagsubok na weld bago magsimula ang produksyon.
Pinipindot ng brass die ang mga layer habang tinutunaw sila ng high-frequency energy mula sa loob.
Aling Mga Materyales ang Maaaring RF Welded?
Ang mga plastik lamang na may mga polar molecule ay uminit sa isang field na may mataas na frequency, na naglilimita sa proseso sa ilang partikular na materyales. Ang PVC at polyurethanes, kabilang ang TPU, ay ang pinakamalawak na hinangin, at sila ang mga pangunahing materyales na ginagamit para sa mga waterproof na bag. Ang ilang iba pang mga materyales ay maaaring welded sa ilalim ng mga espesyal na kondisyon, habang ang mga karaniwang non-polar na plastik ay hindi maaaring welded sa ganitong paraan sa lahat.
materyal
RF weldable?
Mga Tala
PVC (pelikula at pinahiran na tarpaulin)
Oo, kaagad
Ang klasikong tuyong bag at materyal na bag ng motorsiklo
TPU at iba pang polyurethanes
Oo
Mas magaan at mas nababaluktot sa malamig kaysa sa PVC; ang mga parameter ay nakasalalay sa grado at kapal
Nylon o polyester na tela na pinahiran ng TPU o PVC
Oo, sa pamamagitan ng patong
Ang patong ay kung ano ang hinang; ito ay dapat na sapat na makapal at sa kanang mukha
EVA, PET, nylon film, ilang ABS
Minsan
Posible sa mga espesyal na setting o heated tooling
Non-polar; pinagsama sa pamamagitan ng mainit na hangin, ultrasonic o iba pang mga pamamaraan sa halip
Uncoated woven nylon o polyester
Hindi
Kailangang tahiin, o pahiran muna
Para sa mga pinahiran na tela, ang detalye na pinakamahalaga ay ang patong. Ang isang TPU-laminated na tela na may malaking pelikula ay mapagkakatiwalaan na nagwe-welding, habang ang isang tela na may napakanipis na coating ay maaaring walang sapat na materyal sa pinagsamang upang bumuo ng isang malakas na tahi. Ito ay isang dahilan kung bakit ang dalawang tela na inilarawan sa parehong mga salita ay maaaring kumilos nang napakaiba sa welding machine. Ang amingGabay sa materyal na hindi tinatablan ng tubig ng TPUsumasaklaw sa materyal na bahagi nang mas detalyado.
RF Welded Seams vs Stitched, Taped at Glued Seam
High-frequency na hinangin
Tinahi
Tinatahi at nilagyan ng tape
Nakadikit
Mga butas sa tahi
wala
Isa sa bawat tahi
Tinatakpan ng tape
wala
Hindi tinatagusan ng tubig sa paglipas ng panahon
Oo, ang tahi ay isang materyal
Hindi
Hanggang sa umangat ang tape
Hanggang sa pagtanda ng malagkit
Hindi tinatagusan ng hangin
Oo
Hindi
Bihira
Minsan
Kalayaan sa disenyo
Limitado sa hugis ng mamatay
Napakataas
Mataas
Katamtaman
Gumagana sa hindi pinahiran na tela
Hindi
Oo
Oo
Depende sa pandikit
Wala sa mga ito ang ginagawang mas mababa ang pagtahi sa pangkalahatan. Ang pag-stitching ay ang tamang pagpipilian para sa organizer pockets, strap, padding at anumang bagay sa labas ng waterproof shell, at ang aming mga linya sa pananahi ay kasing karanasan ng aming mga welding lines. Ang pinakamahusay na mga bag na hindi tinatablan ng tubig ay gumagamit ng pareho: tinahi na mga sub-assemblies para sa istraktura at kaginhawahan, at mga welded seams kung saan man kailangang walang tubig. Ang aming artikulo sakung paano talaga ginawa ang mga welded at sewn bagsnagpapakita kung paano pinagsama ang dalawa sa isang produkto.
RF Welding kumpara sa Ultrasonic at Hot-Air Welding
Ang ultrasonic welding ay gumagamit ng mataas na dalas na mekanikal na panginginig ng boses sa halip na isang electric field. Ito ay mabilis at gumagana sa ilang mga materyales na hindi tumutugon sa RF, ngunit ito ay pinakaangkop sa maliit, spot o tuloy-tuloy na makitid na tahi. Ang hot-air at hot-wedge welding ay natutunaw ang ibabaw mula sa labas at maaaring sumali sa mga non-polar na materyales gaya ng polyethylene, na ginagawang karaniwan ang mga ito para sa malalaking geomembrane at ilang tarpaulin. Para sa mga bag na gawa sa PVC o TPU, kadalasang mas gusto ang high-frequency welding dahil pinapainit nito ang magkasanib na pantay sa kapal nito, gumagawa ng malalapad, pare-parehong tahi sa kumplikadong mga hugis sa isang pindutin, at iniiwan ang ibabaw ng materyal na halos walang marka.
Ano ang Nagiging Mabigo ng Weld
Ang isang welded seam na tumutulo ay halos palaging bumabalik sa isa sa ilang dahilan. Nangyayari ang under-fusion kapag masyadong mababa ang kapangyarihan o oras: ang tahi ay mukhang sarado, ngunit ang mga layer ay magkakadikit lamang sa ibabaw at naghiwa-hiwalay sa ilalim ng pagkarga. Nangyayari ang Burn-through o arcing kapag masyadong mataas ang power o nawawala ang buffer, na nag-iiwan ng manipis, pinaso o butas-butas na linya. Ang kontaminasyon, tulad ng alikabok, release agent o plasticiser sa ibabaw, ay humihinto ng maayos na pagsasanib ng mga layer. At ang pagbabago sa materyal, kahit na ibang batch o kulay ng parehong tela, ay maaaring maglipat ng tamang mga setting na sapat upang pahinain ang tahi kung ang makina ay hindi muling napatunayan.
Karamihan sa mga depektong ito ay hindi nakikita sa isang kaswal na hitsura, kaya naman ang mga welded na produkto ay nangangailangan ng mapanirang pagsubok sa mga sample at pressure o immersion testing sa mga natapos na produkto. Ang aming gabay sakaraniwang RF welding defectsay nagpapakita kung ano ang hitsura ng bawat isa kapag naputol ang isang tahi.
Isang sound weld, isang under-fused weld at isang burn-through, magkatabi.
Paano Sinusubukan ang RF Welded Seams
Magsisimula ang pagsubok bago ang produksyon. Kapag ang isang bagong materyal o die ay naka-set up, ang mga sample na weld ay ginawa at hinihiwalay sa isang tensile tester upang masukat ang lakas ng pagbubuklod, ang puwersa na kailangan upang mabuksan ang tahi. Ang isang mahusay na hinang ay napunit ang materyal sa tabi ng tahi sa halip na paghiwalayin ito. Ang aming artikulo sa labAng Bilang na Nagpapasya Kung Ang Weld ay Talagang Weldipinapaliwanag nang detalyado ang pagsusulit na ito.
Sa panahon ng produksyon, ang bawat order ay dumadaan sa IQC sa papasok na tela, IPQC sa welding line na may regular na sample check, at OQC sa mga natapos na produkto, na may SGS o QIMA na third-party na inspeksyon na available kapag hiniling. Ang mga pagsubok sa tapos na produkto ay tumutugma sa rating na dala ng produkto: isang malakas na pag-ulan at water-jet test para sa mga produktong may rating na IPX5 o IPX6, at isang buong water-immersion na pagsubok na 2+ na oras para sa mga produktong may rating na IPX7 o IPX8. Ang tensile strength, abrasion, salt spray sa hardware, isang load test ng 1,500+ cycle at zipper fatigue testing sa 3,000 cycle na kumpletuhin ang standard program, kasama ang color fastness at color difference checks laban sa aprubadong sample.
Para sa mga produktong selyadong at air-tight, ang pinaka-nakikitang pagsubok ay ang pinakasimpleng din. Ang aming karaniwang pamamaraan ng pag-inspeksyon ng customer ay pag-unbox, vacuum extraction, 24-hour static rest at air-leak determination. Kung nananatili pa rin ang hugis ng produkto pagkalipas ng 24 na oras, wala sa mga weld, pagsasara, o balbula nito ang tumutulo, kabilang ang mabagal na pagtagas na maaaring makaligtaan ng maikling immersion test.
Kung Saan Ginagamit ang RF Welding
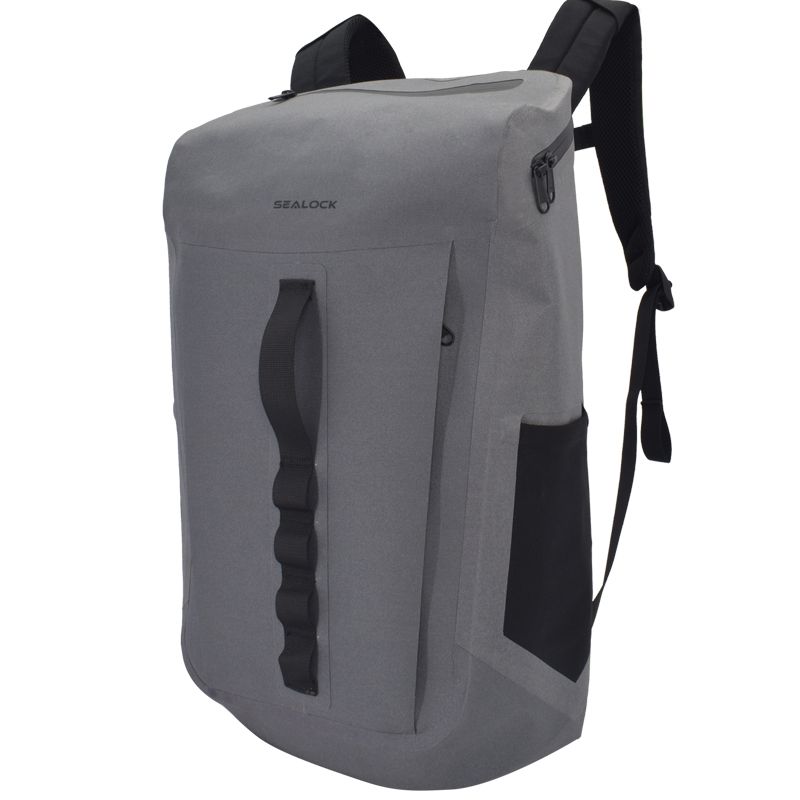
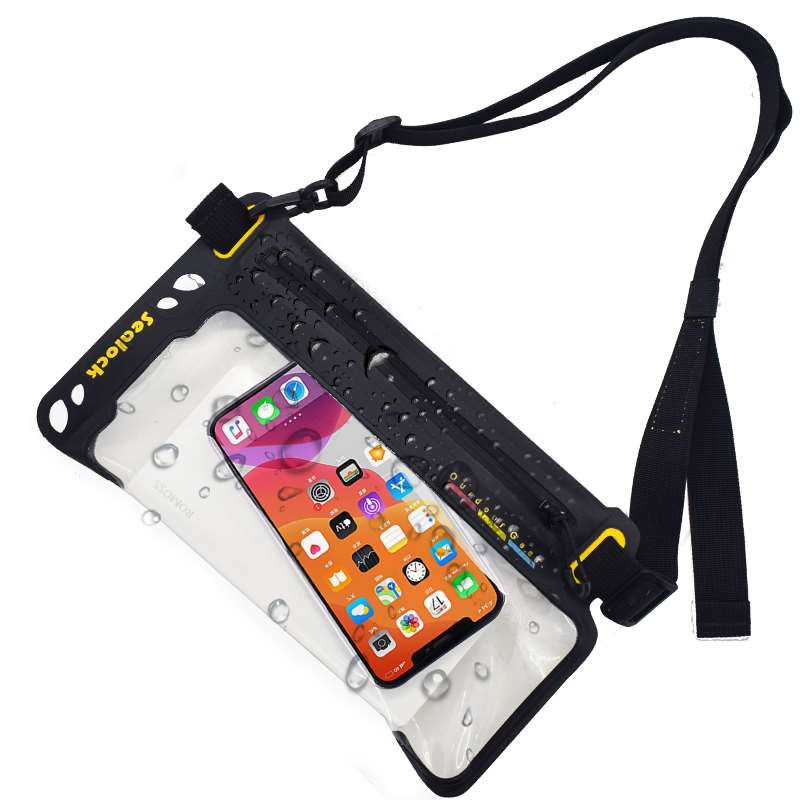
Ang gamit sa labas at dagat ay ang pinakapamilyar na gamit: mga tuyong bag, mga backpack at duffel na hindi tinatablan ng tubig, mga bag ng kayak at bangka, mga bag ng motorsiklo at bisikleta, mga lagayan ng telepono na hindi tinatablan ng tubig at mga compression bag. Gumagamit ang mga soft cooler ng mga welded shell at liner dahil ang isang welded liner ay hindi tumatagas ng tubig na natutunaw at walang mga linya ng tusok upang bitag ang dumi at amoy. Higit pa sa mga bag, ang parehong proseso ay gumagawa ng mga medical fluid at blood bag, inflatable boat at laruan, swim buoy, tarpaulin at truck cover, at malawak na hanay ng mga produkto ng militar at gobyerno, kabilang ang mga fuel at water bladder, inflatable shelter, weatherproof equipment cover at container bag, kung saan mahalaga ang airtight seams at paglaban sa init, lamig at presyon.
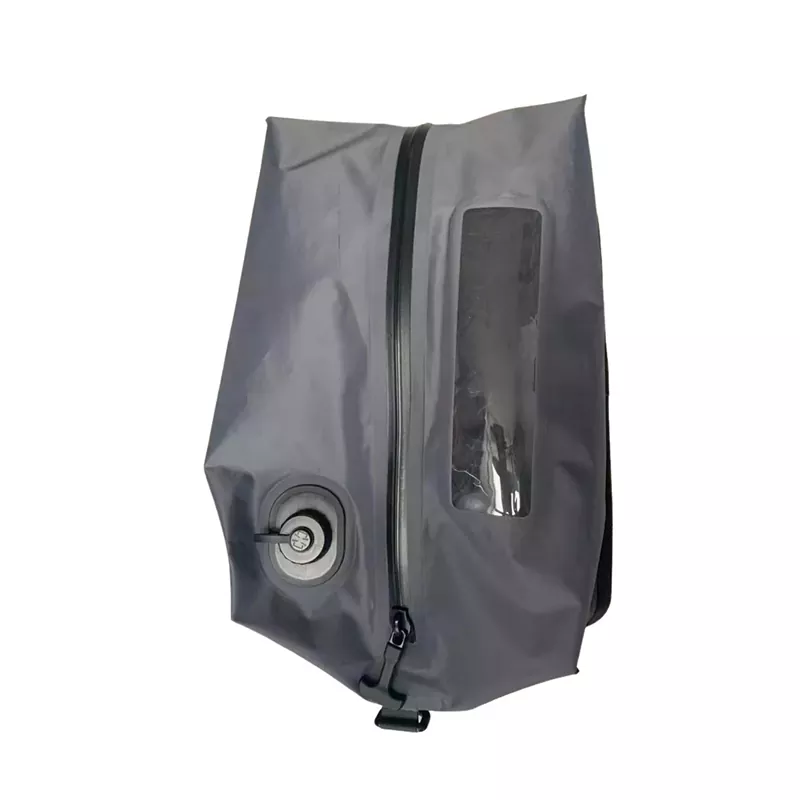
TPU laminate, welded body, welded window at pump mounting
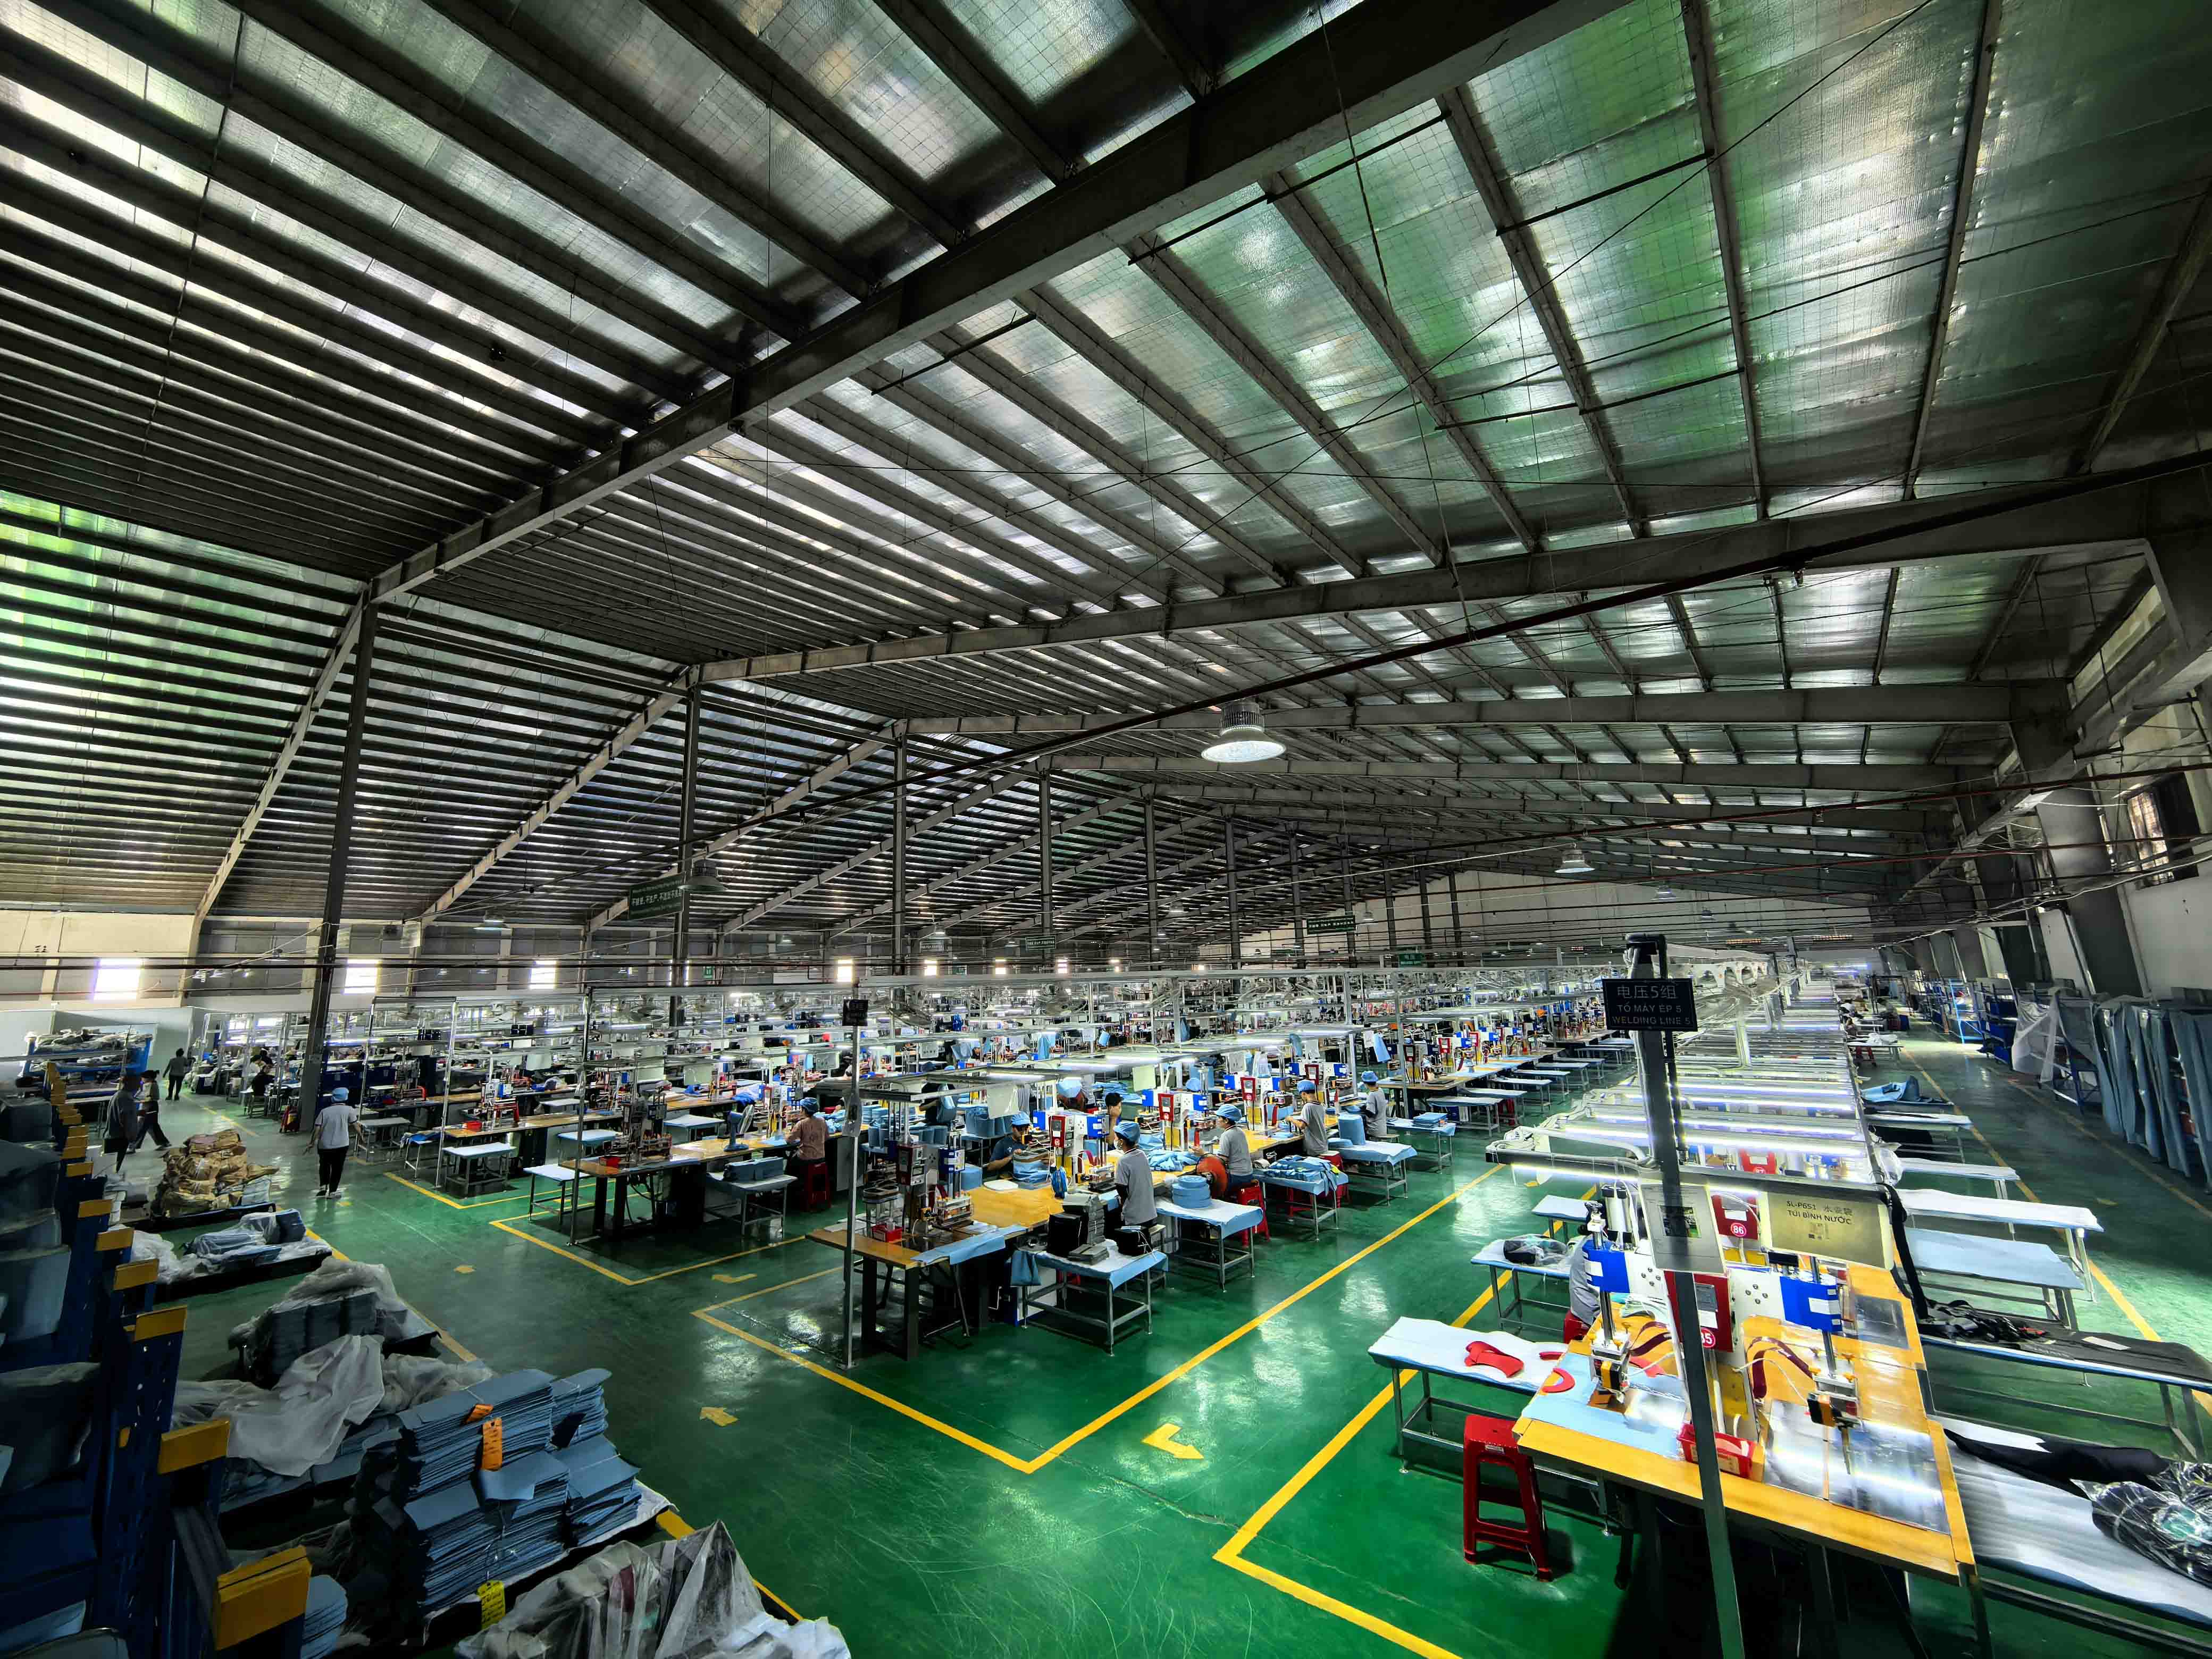
High-frequency welding machine mula sa linya ng produksyon ng Vietnam
Paano Suriin ang isang RF Welding Supplier
Hilingin na makita ang mga welding machine at mga dies para sa iyong produkto, at itanong kung paano naitala at muling na-validate ang mga parameter kapag nagbago ang materyal. Humingi ng mga resulta ng lakas ng pagbubuklod sa mga sample welds, hindi lamang sa mga natapos na produkto. Suriin kung ang pabrika ay may sariling kakayahan sa pananahi, dahil halos lahat ng welded bag ay mayroon ding mga bahaging tinahi, at ang isang supplier na nag-subcontract sa isa o sa isa ay may mas kaunting kontrol sa resulta. Panghuli, tanungin kung paano sinusuri ang mga natapos na produkto laban sa rating sa label, at kung maaari mong sundin ang parehong pagsubok sa iyong sarili pagdating. Ang aming pagkasira ngano ang nagtutulak sa halaga ng isang waterproof bagipinapaliwanag kung paano umaangkop ang mga gastos sa die at tooling sa isang quotation.
Mga Madalas Itanong
Ang RF welding ba ay pareho sa HF welding?
Oo. Ang RF (radio-frequency) welding, HF (high-frequency) welding at dielectric welding ay magkaibang mga pangalan para sa parehong proseso.
Ang mga RF welded seams ba ay hindi tinatablan ng tubig?
Oo. Ang isang maayos na ginawang weld ay nagsasama ng dalawang layer sa isang piraso ng materyal, kaya walang mga butas para sa tubig na madaanan. Kung ang tapos na produkto ay hindi tinatagusan ng tubig ay nakasalalay din sa pagsasara nito at anumang iba pang mga bukas, kaya naman ang mga produkto ay nasubok sa kabuuan.
Mas malakas ba ang RF welding kaysa sa pagtahi?
Para mapanatili ang tubig at hangin, oo. Sa isang mahusay na hinang, ang materyal sa tabi ng tahi ay karaniwang napunit bago ang tahi mismo ay naghihiwalay. Ang pag-stitching ay nananatiling mas mahusay na pagpipilian para sa mga strap na nagdadala ng pagkarga at mga bahaging may palaman sa labas ng lugar na hindi tinatablan ng tubig, kaya naman ang dalawa ay madalas na pinagsama.
Maaari bang RF welded ang nylon o polyester?
Hindi sa kanilang sarili. Ang pinagtagpi na nylon at polyester ay nagiging weldable kapag sila ay pinahiran o nakalamina ng TPU o PVC, at ito ang patong na bumubuo sa weld.
Ano ang pagkakaiba sa pagitan ng RF welding at ultrasonic welding?
Ang RF welding ay nagpapainit ng mga polar plastic mula sa loob gamit ang isang electric field at gumagawa ng malalawak na tahi sa isang pindutin. Ang ultrasonic welding ay gumagamit ng mekanikal na panginginig ng boses at angkop sa mas maliit o mas makitid na mga tahi at sa ilang mga materyales na hindi maaaring hinangin ng RF.
Bakit tumutulo ang ilang welded seams?
Ang mga karaniwang dahilan ay ang under-fusion mula sa masyadong maliit na kapangyarihan o oras, burn-through mula sa sobrang lakas, kontaminasyon sa ibabaw, o pagbabago ng materyal nang hindi muling pinapatunayan ang mga setting ng makina. Ang lahat ng mga ito ay nahuhuli sa pamamagitan ng mga pagsubok sa lakas ng pagbubuklod sa mga sample at pagsusuri sa pagtagas sa mga natapos na produkto.
Ano ang MOQ para sa isang pasadyang RF welded bag?
Karamihan sa aming mga welded bag ay nagsisimula sa 300 piraso bawat istilo, na may ilan sa 500. Ang isang bagong hugis ay nangangailangan ng sarili nitong welding dies, na isang beses na gastos na kasama sa quotation. Ang mga sample ay karaniwang tumatagal ng 7–15 araw at maramihang produksyon ay 30–45 araw.
Maaari mo bang idagdag ang aming logo sa isang welded bag?
Oo. Screen printing, heat transfer, welded patches at high-frequency embossing, kung saan ang logo ay pinindot sa materyal na may die, lahat ay gumagana sa welded PVC at TPU na mga produkto.
Magtrabaho sa isang High-Frequency Welding Factory
Kung gumagawa ka ng welded na produkto, ipadala sa amin ang iyong mga drawing, sample o target na detalye. Magrerekomenda kami ng materyal at disenyo ng tahi, gawin ang mga dies at maghanda ng mga sample para sa pagsubok. Makipag-ugnayan sa amin sainfo@sealock.com.hko tumawag sa +86-769-82009361.
Para sa mga brand na nagbibigay ng propesyonal na grade na waterproof na panlabas na gamit, ang kakayahan ng RF welding ng isang kasosyo sa pagmamanupaktura ay kasingkahulugan lamang ng disiplina sa proseso sa likod nito. Sinasaklaw ng artikulong ito ang mga parameter ng engineering na tumutukoy kung ang RF welding ay gumagawa ng pare-parehong zero-leak na mga resulta sa production scale: ang physics ng 27.12 MHz internal molecular heating versus surface thermal bonding, ang makitid na calibration window na kinakailangan kapag nagwe-welding ng 840D high-tenacity na TPU, ang tatlong mga variable ng proseso na naghihiwalay sa isang kontroladong kapaligiran ng produksyon mula sa isang hindi pantay-pantay na pressure na kinukumpirma namin.
Karamihan sa mga hindi tinatablan ng tubig na produkto ay hindi nagsisimula sa tela. Nagsisimula sila sa tahi. Pinaghiwa-hiwalay ng artikulong ito ang mga pagkakaiba sa praktikal at engineering sa pagitan ng RF welding at tradisyonal na pagtahi para sa panlabas na gamit—na sumasaklaw sa pagganap na hindi tinatablan ng tubig sa ilalim ng presyon, pangmatagalang tibay sa pamamagitan ng mga siklo ng stress sa field, compatibility ng materyal, mga realidad ng gastos sa produksyon, at ang mga partikular na sitwasyon kung saan ang bawat paraan ay ang tamang pagpipilian. May kasamang direktang talahanayan ng paghahambing at patnubay para sa mga mamimili ng OEM na sinusuri ang kakayahan ng paggawa ng tahi ng tagagawa.
Gumagamit kami ng cookies para mag-alok sa iyo ng mas magandang karanasan sa pagba-browse, pag-aralan ang trapiko sa site at i-personalize ang content. Sa paggamit ng site na ito, sumasang-ayon ka sa aming paggamit ng cookies.
Patakaran sa Privacy
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик